Artykuł sponsorowany
Jak rozpoznać, że problem z efektem mycia wynika z organizacji stanowiska, a nie z myjki kabinowej
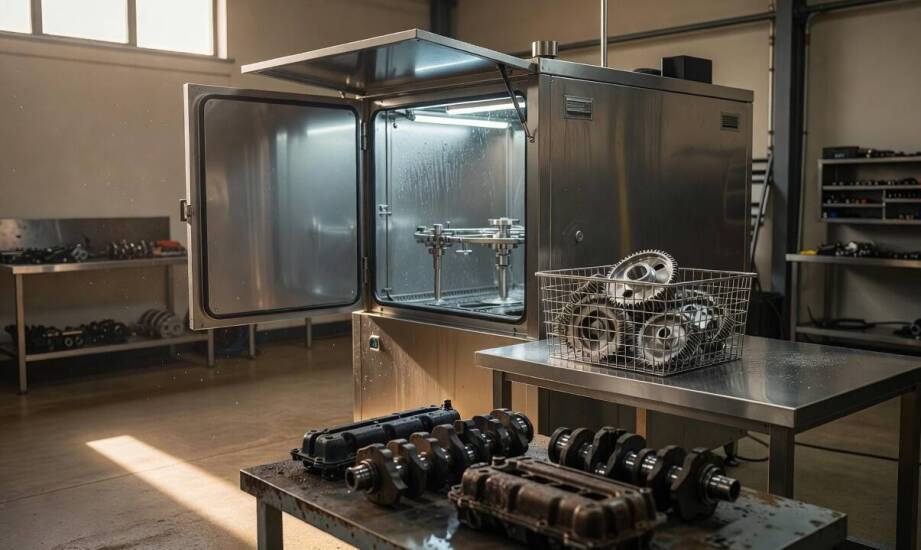
Części wyjęte po pełnym cyklu z urządzenia czyszczącego nadal noszą wyraźne ślady przepracowanych olejów, smarów lub twardego nagaru. Pierwszym odruchem operatora jest zazwyczaj zwiększenie temperatury roztworu, wydłużenie czasu pracy pompy lub wezwanie serwisu w przekonaniu, że sprzęt uległ awarii. Współczesne urządzenia pracują w szczelnych, zamkniętych obiegach, gdzie woda i detergenty są stale filtrowane i podgrzewane. Jeśli parametry ciśnienia i chemia robocza nie uległy zmianie, przyczyna usterki rzadko leży po stronie układu hydraulicznego. Powtarzające się problemy z niedokładnie umytymi powierzchniami stanowią sygnał, że zawodzi organizacja stanowiska pracy oraz sposób obsługi wsadu. Zrozumienie, gdzie kończy się rola maszyny, a zaczyna logistyka warsztatowa, pozwala szybko wyeliminować kosztowne poprawki i przywrócić optymalną jakość detali.
Zapobieganie wtórnemu zabrudzeniu przez separację stref
Mieszanie stref brudnych i czystych na hali serwisowej to najczęstszy powód utraty jakości już po zakończeniu procesu mycia. Gdy detale opuszczają komorę urządzenia, są całkowicie odtłuszczone i podatne na natychmiastowe przyjmowanie nowych zanieczyszczeń z otoczenia. Jeśli świeżo wyjęte z maszyny podzespoły trafiają na ten sam stół warsztatowy, na którym chwilę wcześniej demontowano zaolejony silnik, dochodzi do wtórnego zabrudzenia. Zanieczyszczenia błyskawicznie wędrują z rękawic roboczych, brudnych szmat i narzędzi. W ten sposób resztki płynu hamulcowego czy opiłki metali przenoszą się na idealnie wypłukane powierzchnie. Prawidłowo zaplanowany ciąg technologiczny wymaga fizycznego wydzielenia osobnego obszaru rozładunku. Oznacza to przypisanie konkretnych, czystych koszy oraz tac transportowych wyłącznie do elementów po zakończonym procesie czyszczenia.
Znaczenie ma również sama kolejność wykonywania zadań przez obsługę sprzętu. Gdy pracownik najpierw przenosi cały wsad na regał, a dopiero później weryfikuje dokładność usunięcia osadów, traci szansę na szybką interwencję. Zdecydowanie efektywniejszym podejściem jest wizualna inspekcja detali od razu po otwarciu drzwi urządzenia, zanim części trafią do dalszego montażu. Taki rygor proceduralny odciąża pracowników od wielokrotnego przenoszenia tych samych elementów. Skraca to czas obsługi i eliminuje ryzyko wpuszczenia niedokładnie wyczyszczonych części na linię produkcyjną.
Orientacja części, odpowiednie uchwyty i widoczność wnętrza
Sposób przygotowania i ułożenia wsadu na ruszcie roboczym bezpośrednio determinuje skuteczność całego cyklu. Nawet najdroższa myjka kabinowa nie usunie nagaru ze ślepych otworów i wąskich szczelin, jeśli płyn roboczy nie będzie miał do nich fizycznego dostępu. Elementy ułożone płasko na półce, przykrywające się nawzajem lub wrzucone bez ładu, tworzą martwe strefy. Ciecz myjąca traci swoją energię kinetyczną na pierwszej napotkanej przeszkodzie, dlatego części ustawione w cieniu innych elementów zawsze pozostaną niedomyte. Równomierność czyszczenia poprawia się radykalnie bez żadnej modyfikacji programu maszynowego, gdy tylko operator zmieni orientację przestrzenną detali na ruszcie. Zastosowanie dedykowanych systemów mocujących, takich jak kosze z regulowanymi przegródkami, wieszaki oraz siatki dystansowe, utrzymuje odpowiednie odległości między poszczególnymi częściami.
Konstrukcja układu nośnego musi pozwalać na swobodny spływ zanieczyszczonego chłodziwa z powrotem do zbiornika, co przyspiesza wysychanie powierzchni. Urządzenie dostarcza jedynie czynnik myjący o zadanym ciśnieniu, realizując proces w układzie zamkniętym. Odpowiednio dobrane preparaty chemiczne, takie jak linia produktów eko-clean-chemia, w pełni rozwijają swój potencjał rozpuszczania osadów tylko wtedy, gdy strumień trafia prosto w strukturę zabrudzenia. Kluczowa dla wychwytywania nieprawidłowości staje się obserwacja samego procesu na bieżąco. Przezroczyste drzwi komory oraz wbudowane oświetlenie LED pozwalają operatorowi monitorować przebieg mycia bez przerywania cyklu roboczego. Ułatwia to natychmiastową korektę ułożenia wsadu, jeśli strumień wody omija krytyczne kanały olejowe w bloku silnika. Gdy jakość powłok zaczyna być zmienna, a filtry pozostają czyste, przyczyna leży w technice załadunku, a nie w wydajności pompy.
Doświadczenie producentów dostarczających urządzenia warsztatowe, w tym systemy marki Eko Clean Chemia, jednoznacznie pokazuje, że o finalnym rezultacie czyszczenia decyduje w równym stopniu sprzęt, co logistyka jego wykorzystania. Sprawdzenie dróg transportu elementów, wyeliminowanie krzyżujących się stref czystych i brudnych oraz zastosowanie rygoru układania wsadu to bezkosztowe działania przynoszące natychmiastową poprawę. Uporządkowanie procedur na stanowisku pracy gwarantuje stałą jakość realizowanych zadań. Codzienna dbałość o czystość samego otoczenia maszyny eliminuje najczęstsze błędy i przedłuża żywotność kąpieli roboczych. Dopiero po wykluczeniu tych logistycznych zmiennych można w pełni zasadnie diagnozować samą konstrukcję maszyny czy skuteczność dawkowania poszczególnych środków.
Kategorie artykułów
Polecane artykuły

Zastosowanie proszkowego malowania w przemyśle budowlanym i stalowym

Jak jedna placówka od niemowlęcia do przedszkolaka porządkuje adaptację i codzienny rytm rodziny

Dlaczego hotel pod Rzeszowem łączy noclegi, salę i zaplecze dla wydarzeń rodzinnych oraz firmowych
